- 規格・基準
ブラスト後の表面粗さ測定とは?Rz値の意味と管理方法を解説
「表面粗さ」を測定しないと、何が起きるのか
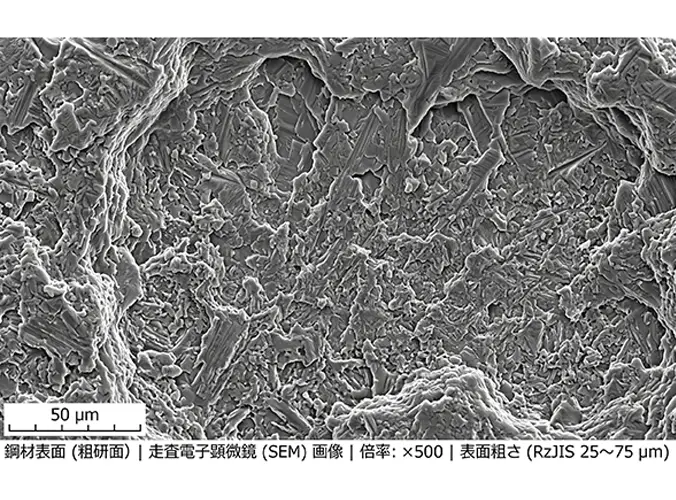
ブラスト加工後の鋼材表面には、肉眼では見えない無数の凹凸があります。
この凹凸の深さ(表面粗さ)は、塗装の密着性・耐久性を左右する重要な要素です。しかし実際の現場では、除錆度の確認は行っていても、表面粗さの測定まで管理されていないケースが少なくありません。
表面粗さが不足すれば塗膜の密着不良、過剰であれば凸部の塗膜が薄くなり早期腐食の原因になります。今回は、ブラスト加工における表面粗さ測定の基礎から管理方法まで解説します。
表面粗さとは?
表面粗さとは、ブラスト処理後の鋼材表面に形成された凹凸の深さを数値で示したものです。
ブラスト加工では、投射材が鋼材表面に高速で衝突することで無数の凹凸(アンカーパターン)が形成されます。この凹凸に塗料が入り込むことで、機械的な密着力(アンカー効果)が生まれます。
アンカーパターンが適切に形成されているかどうかが、塗装後の耐久性を大きく左右します。
Rzとは何か
表面粗さを表す指標はいくつかありますが、ブラスト加工・塗装分野で最もよく使われるのがRz(十点平均粗さ)です。
Rzとは、測定した表面の最も高い凸部5点と最も低い凹部5点の平均値の差を示した数値です。単位はμm(マイクロメートル)で表されます。
日本工業規格ではRzJIS、ISO規格ではRzという表記が使われます。塗装仕様書や発注仕様書では「RzJIS 50μm以上」などの形で指定されることが一般的です。
なぜRz値の管理が重要なのか
Rz値が不足している場合
アンカーパターンが浅すぎると、塗料が凹凸に十分に食い込まず、機械的な密着力が得られません。
見た目には均一に塗れているように見えても、素地との界面では密着不良が起きており、温度変化・水分の浸入をきっかけに塗膜の浮き・剥がれが発生します。
Rz値が過剰な場合
アンカーパターンが深すぎると、凸部(ピーク)の塗膜が薄くなります。
指定膜厚を塗布しても凸部だけ膜厚が不足する状態になり、そこから腐食が始まります。特にジンクリッチプライマーなど薄膜塗料を使用する場合は、過剰な粗度が品質不良の原因になります。
適正なRz値を確保することが塗装品質の基本
使用する塗料の種類・膜厚・使用環境に合わせた適正なRz値を確保することが、塗装品質を安定させる基本です。
用途別のRz値の目安
ブラスト加工における表面粗さの目安は、用途・塗装仕様によって異なります。
- 重防食塗装(橋梁・プラント):Rz 50〜75μm
- 無機ジンクリッチ塗装:RzJIS 25〜75μm程度
- 有機ジンクリッチ塗装:RzJIS 25〜60μm程度
- 意匠・デザインブラスト:Rz 10〜30μm程度
これらはあくまで目安であり、使用する塗料メーカーの仕様書に記載された指定値を優先することが基本です。
表面粗さの測定方法
ブラスト後の表面粗さを測定する方法は主に以下の2つです。
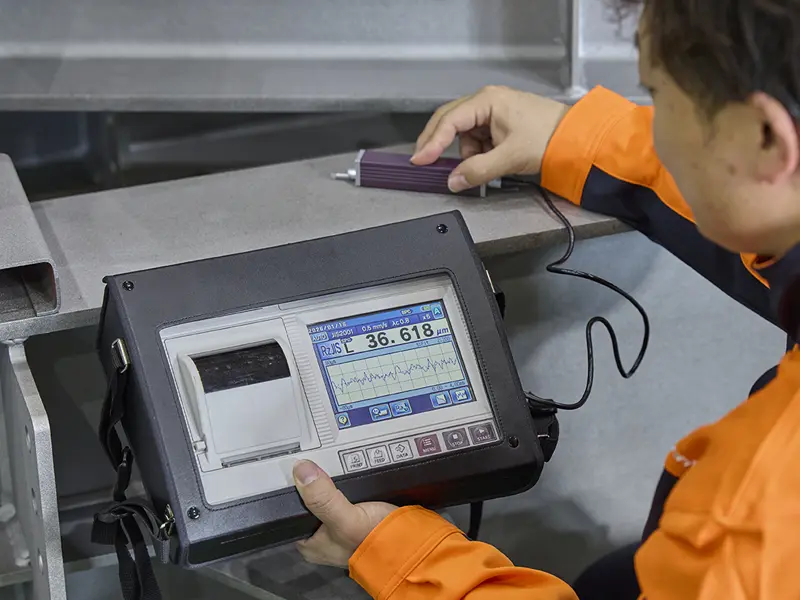
触針式表面粗さ計
先端が細い触針を表面に沿って走らせ、凹凸の高さを電気的に測定する機器です。数値として正確なRz値を取得できるため、品質記録・検査書への記載に適しています。
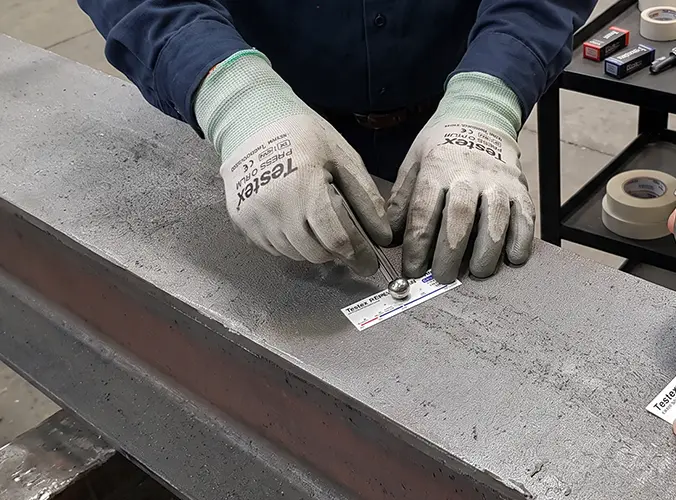
レプリカテープ(プロファイルゲージ)
発泡素材のテープを鋼材表面に押し当て、表面の凹凸を転写して測定する方法です。現場での簡易測定に広く使われており、専用のマイクロメーターでRz値を読み取ります。ISO 8503-5に基づく測定方法として規格化されています。
アイエムショットの表面粗さ管理
アイエムショットでは、使用する塗料や要求される塗装仕様に応じて、ブラスト処理後の表面粗さを確認・管理しています。
特に、お客様からRz値の指定がある案件や大ロット品、普段あまり使用しない特殊塗料を施工する場合には、表面粗さを実測し、要求されるRz値が確保されていることを確認した上で塗装工程へ進みます。
測定結果は必要に応じて除錆度や投射条件とともに施工記録として残し、お客様へ品質の根拠としてご提示することも可能です。
防錆管理士が在籍し、使用塗料・使用環境・塗装仕様を踏まえ、案件ごとに必要な表面粗さと管理方法を判断しています。
まとめ
ブラスト後の表面粗さ(Rz値)は、塗装の密着性・耐久性を左右する重要な品質指標です。
Rz値が不足すれば密着不良、過剰であれば凸部の早期腐食につながります。使用塗料の仕様に合わせた適正なRz値を確保し、触針式粗さ計またはレプリカテープで測定・記録することが、塗装品質を安定させる基本です。
ブラスト後の表面粗さ管理・測定方法についてお悩みの方、ぜひ一度アイエムショットへご相談ください。防錆管理士が、塗装仕様に合わせた最適な素地調整をご提案します。