- 設備
ブラスト機械の基礎知識!仕組み・種類・選び方・保守を徹底解説
ブラスト機械とは?仕組みと表面処理の基本原理
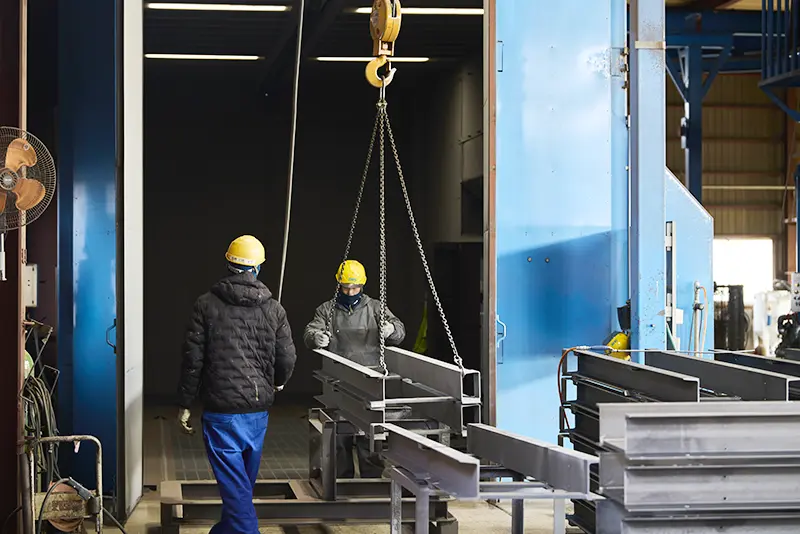
ブラスト機械とは、研磨材(メディア)を高速で対象物の表面に衝突させることで、「磨く」「整える」「きれいにする」という表面処理を実現する加工装置です。この技術の起源は、1870年にアメリカのベンジャミン・チュー・ティルマン氏が特許を取得した際にさかのぼります。自然界における風による風化現象を工業的に再現し、製造業を支える基盤技術として発展してきました。
ブラスト加工は、手作業による研磨や化学処理(酸洗いなど)と比較して、いくつかの決定的な優位性を持っています。
品質の安定性と再現性
まず第一に、品質の安定性と再現性です。手作業では職人の技術差によってムラが生じやすく、加工のばらつきが避けられません。一方、ブラスト機械は自動的に一定の投射圧力と投射量を管理するため、常に均一で高い品質を保証できます。このような安定した加工を実現することで、製品の品質が客観的に担保され、どの製品を手にしても同じレベルの仕上がりが期待できるようになるのです。
環境と安全性への配慮
第二に、環境と作業者の安全性です。酸洗いなどの化学処理では、劇物に該当する酸を使用するため、処理後に有害な廃液が発生します。これを適切に処理するにはコストと手間がかかり、環境負荷も大きくなります。その点、ブラスト加工は物理的な衝突のみで加工を行うため、有害な化学物質を使用せず、産業廃棄物(廃液)が出ません。加工後の研磨材も循環させて再利用でき、リソースの無駄も少ないのが特徴です。また、作業者への健康被害リスクも極めて低く、安全に施工を進められます。
防錆管理士による専門的な品質管理
ただし、ブラスト機械の真の性能を発揮させるには、単に装置を導入するだけでは不十分です。その背景にあるのが「防錆管理士」という専門資格を持つプロフェッショナルの存在です。
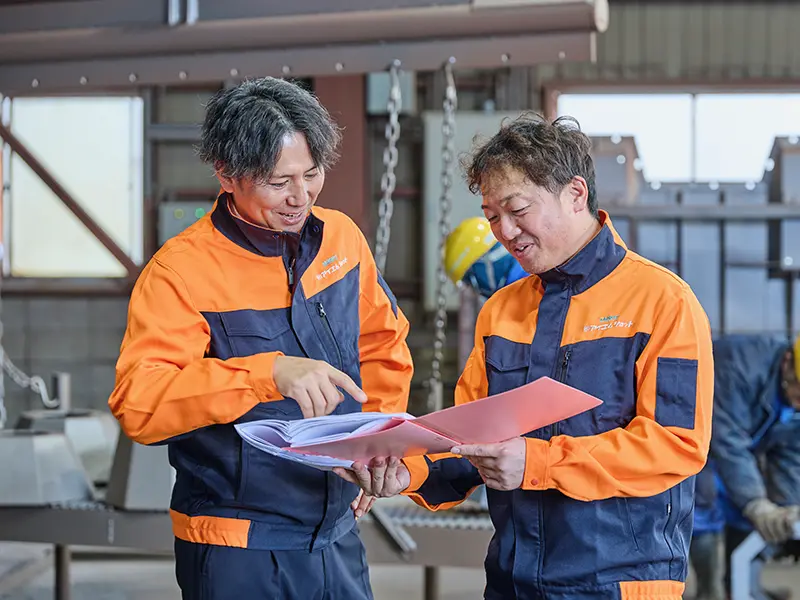
防錆管理士は、表面処理の専門知識に基づき、対象物の素材や加工の目的に応じて、最適な研磨材の選定、投射圧力の調整、加工後の品質検査を行います。例えば、一般鋼材と比べてステンレスやアルミは扱い方が異なりますが、防錆管理士はこうした材質ごとの微妙な違いを理解し、確実な品質管理を実施します。
ワンストップサービスによる信頼性確保
株式会社アイエムショットが運営する「ブラスト加工.com」では、このような専門知識に基づいたブラスト加工サービスを提供しています。SS(一般鋼材)、SUS(ステンレス)、アルミなど幅広い素材に対応し、サイズや形状を問わず、防錆管理士による確実な施工管理のもとで加工を実施。さらに、ブラスト加工から一般塗装、重防食塗装まで、自社工場内で一貫対応できるワンストップサービスを提供することで、品質と納期の両面での信頼性を確保しています。
ブラスト加工を選択する企業は、単に「表面をきれいにしたい」というニーズだけではなく、その後の塗装の性能向上や、長期的な耐久性の確保といった、深層的な課題を解決したいという背景があります。そのような期待に確実に応えるためには、機械設備の性能だけではなく、人による専門的な知識と経験が重要な役割を果たすのです。
投射方式によるブラスト機械の主要3タイプ
ブラスト機械は、研磨材を投射する方法によって大きく分類されます。自社の製品特性や作業環境に最適な機械を選択するには、各方式の仕組みと適用範囲を正確に理解することが重要です。
エアーブラスト:複雑形状から超大型製品まで柔軟に対応
エアーブラストは、コンプレッサーからの圧縮空気を利用して研磨材をノズルから高速で噴き出す方式です。この方法の大きな特徴は、作業者がノズルの位置や角度を自由に調整できるため、製品の形状や大きさに合わせて柔軟に加工できる点にあります。
製品の奥まった箇所や複雑な凹凸、隅部などに対しても、狙った箇所へ直接研磨材を投射することができます。小型部品や部分的な表面処理はもちろん、ショットブラスト設備に収まらない大型製品にも対応できます。実際に造船業や橋梁製造、鋼構造物の製造現場では、大型鋼材の下地処理にエアーブラストが広く使用されています。
一方、ショットブラストと比較すると単位時間あたりの投射量が少ないため、広い面積を加工する場合は処理に時間を要する傾向があります。しかし、サイズや形状に対する自由度が高く、ショットブラスト設備では対応できない製品を加工できることがエアーブラストの大きな強みです。
ショットブラスト:高い投射能力で効率的な一括処理が可能
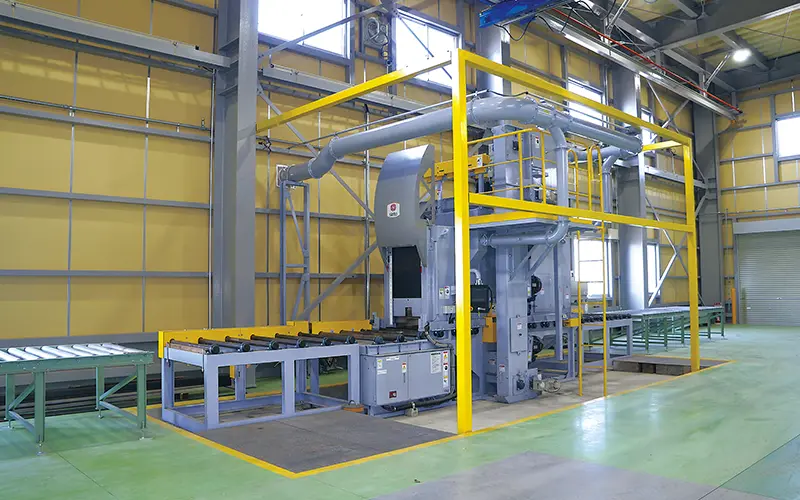
ショットブラストは、回転する羽根車(インペラー)の遠心力を利用して研磨材を投射する方式です。この方式はエアーブラストと比較して投射量が非常に多く、大型ワークや大量の部材を効率よく処理できるという強みを持ちます。平面や外周など比較的シンプルな形状で、設備内に収まる製品であれば、一度のサイクルで広い範囲を均一に加工することが可能です。
ショットブラストの大きな価値は、その高い処理能力にあります。短時間で大量の研磨材を投射できるため、同一形状の製品を連続して加工する場合や、広い面積を効率よく処理したい場合には非常に有効です。
一方で、ショットブラストは設備ごとに加工可能な寸法が決まっており、超大型製品に対応できる設備を保有している企業は多くありません。そのため、造船業や橋梁製造、鋼構造物などの大型製品では、エアーブラストによる加工も広く行われています。
株式会社アイエムショットが運営するブラスト加工.comでは、大型ショットブラスト設備とエアーブラスト設備の両方を保有し、全長15メートルのトラックに積載可能なサイズ、重量10トン以下の超大型製品にも対応しています。
大型ショットブラスト設備を保有していますが、対角寸法3,500mmを超える大型製品については、すべてエアーブラスト設備で加工対応しています。製品のサイズ・形状・数量に応じて、ショットブラストとエアーブラストを使い分けることが、品質と生産性の両面で重要になります。
ウェットブラスト:デリケートな素材向け
ウェットブラストは、水と研磨材を混ぜたスラリー状の液体を投射する方式で、粉塵の発生を抑えながら精密な加工を行える特徴を持ちます。ただし、当社ではウェットブラスト加工は行っていないため詳細な説明は省きますが、精密部品や比較的デリケートな素材など、細かな表面処理が求められる場合に使用される方式の一つです。
エアーブラストとショットブラストの選択基準
では、自社のワークに対して、エアーブラストとショットブラストのどちらを選ぶべきなのでしょうか。判断の基準は、主に2つの軸で考えることができます。
第一は「加工対象となるワークのサイズと処理量」です。
- ショットブラスト設備に収まるサイズで、同一製品を大量に加工する場合や、広い面積を短時間で処理したい場合には、ショットブラストの高い処理能力が大きなメリットになります。
- 一方、設備に収まらない超大型製品や少量品については、エアーブラストの方が柔軟に対応できます。大型製品だから必ずショットブラストを使用するわけではなく、製品寸法や数量、設備条件によって最適な方式は異なります。
第二は「ワークの形状」です。
- 複雑な凹凸や奥まった部分、隅部など細かな部分まで加工する必要がある形状であれば、作業者がノズルを自在に操作できるエアーブラストが適しています。
- 対照的に、平坦な板状や外周など比較的シンプルな形状で、設備内に収まる製品であれば、ショットブラストで一括処理することで高い生産性を発揮できます。
- 実務では、「大型か小型か」だけで判断するのではなく、製品のサイズ・形状・数量・要求される仕上がり・納期などを総合的に考え、最適な加工方式を選択することが重要です。
株式会社アイエムショットでは、ショットブラストとエアーブラストの両方の設備を保有しているため、それぞれの特徴を踏まえて製品に適した加工方法をご提案できます。迷った場合は、製品のサイズ・形状・数量などをお知らせください。専門の防錆管理士が、最適な加工方式をご提案いたします。
ブラスト機械の主な用途と得られる効果
ブラスト機械の用途は、製造業や建設業の現場で多岐にわたります。単なる「きれいにする」という表面処理ではなく、その後の製品寿命や性能に直結する重要な役割を担っているのです。
基本的な用途:錆落とし、黒皮除去、クリーニング
錆落とし、黒皮除去、クリーニングは、ブラスト加工の最も基本的で広く行われている用途です。鋼材の表面に付着した赤錆(水分と酸素の化学反応で生じる錆)や、製造段階で形成される黒皮(ミルスケール)は、見た目の問題だけではなく、その後の塗装やコーティングの品質を大きく損なわせます。これらの不純物を完全に除去することで、素材本来の面が露出し、次のステップである下地処理や塗装への準備が整います。また、エンジン部品に付着したカーボン堆積物も、ブラストの強い投射力で効率よく除去できます。
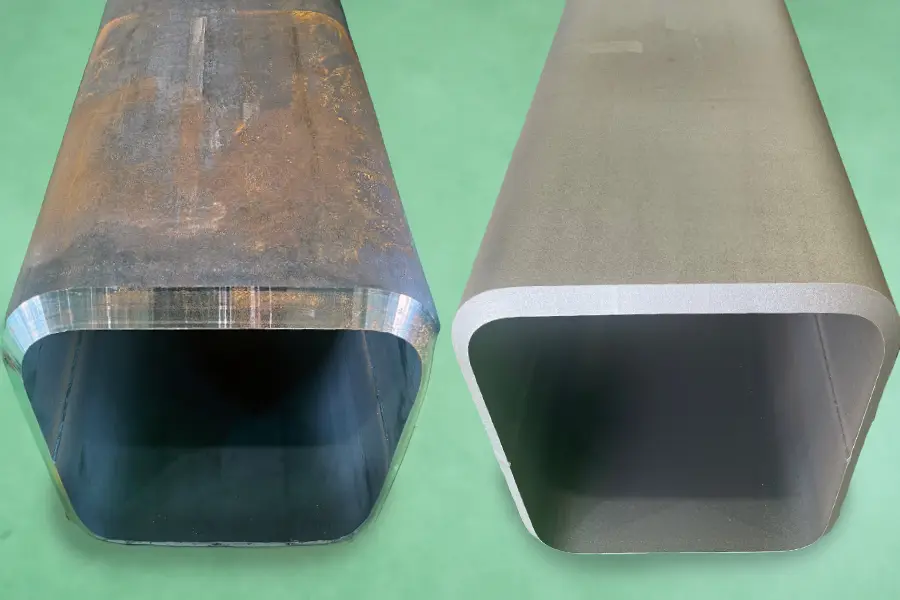
品質向上と美観改善:バリ取りと梨地仕上げ
バリ取りと梨地仕上げは、製品の品質と美観を高める用途として重要です。金属をプレスや鋳造で加工した際に、どうしても発生するのがバリ(鋭い突起や余分な部分)です。これを手作業で取り除くには膨大な時間と手間がかかりますが、ブラスト機械を使うことで、迅速かつ安全に除去できます。さらに、研磨材の粒度を調整することで、表面に微細な凹凸を付与し、光沢を抑えた高級感のある梨地(マット)仕上げを実現することも可能です。自動車部品や建築金物など、美観が重要な製品の仕上げに多く採用されています。
最大の価値:塗装の前処理としての下地処理
ブラスト加工が最大の価値を発揮するのが、塗装の前処理としての下地処理です。ここが、多くの製造業の経営者や現場責任者が見落としがちな、しかし最も重要なポイントです。
一般塗装であれ、重防食塗装(防さび性能を特に高めた塗装)であれ、塗膜の品質と寿命は、その下地がいかに適切に準備されているかで決まります。具体的には、2つのメカニズムが働きます。
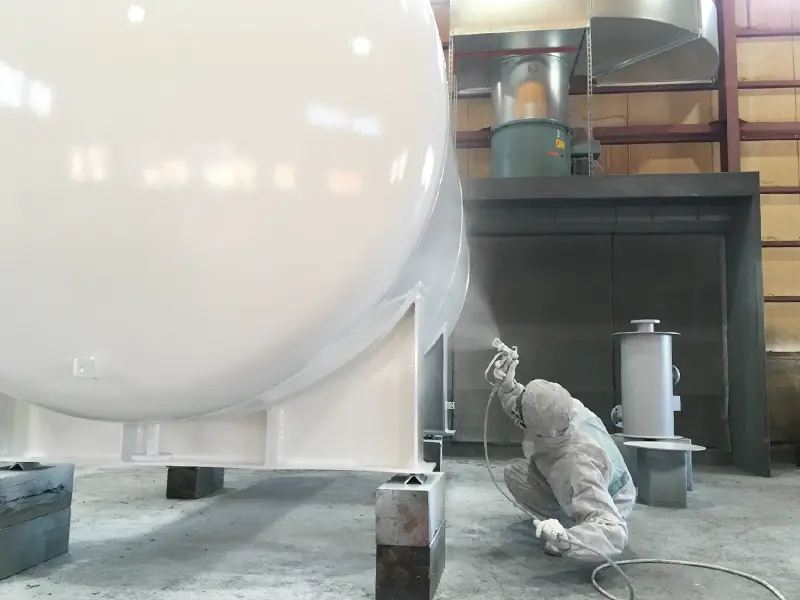
第一は、アンカー効果と呼ばれる密着性の向上です。ブラスト加工により、金属表面に微細な凹凸が形成されます。この凹凸に塗料が食い込むことで、塗膜が金属表面にしっかりと密着し、剥がれにくくなるのです。手作業による研磨では表面がツルツルになってしまい、アンカー効果が十分に得られません。対照的に、ブラスト機械による加工は、目に見えないレベルの均一な凹凸を形成し、理想的な密着性を実現します。
第二は、不純物の完全な除去による清浄度の確保です。金属表面の目に見えない微細なサビや黒皮が残っていると、塗膜とその下の金属との間に隙間が生じます。その隙間に水分が入り込むと、塗膜の下から錆が再発生し、やがて塗膜が浮き上がって剥がれてしまいます。ブラスト加工は、このような微細な不純物まで根絶し、完全にクリーンな素地面を作り出すのです。
これら2つの効果が相乗作用を起こすことで、塗料が本来持つ防錆性能や防食性能が100%発揮されます。つまり、ブラスト加工の品質が低ければ、いかに高価で高性能な塗料を使用しても、その塗料の価値は半減してしまうということです。逆に、適切なブラスト加工を施していれば、塗料の性能が最大限に引き出され、製品の長期耐久性が大きく向上します。
株式会社アイエムショットでは、ブラスト加工から一般塗装、重防食塗装までを自社工場内で一貫して対応しています。防錆管理士による確実な施工管理のもとで、各ステップで最適な品質を保証することで、お客様の製品の長期的な信頼性確保をサポートしています。
性能を左右する研磨材(メディア)の種類と使い分け
ブラスト加工の品質を左右する最も重要な要素の一つが、研磨材(メディア)の選定です。同じブラスト機械を使用していても、どの研磨材を選ぶかで、仕上がりの質感、加工スピード、そして最終的な製品の耐久性まで大きく変わってきます。
研磨材は、大きく3つのカテゴリに分類されます。一般鋼材(SS)に適した鉄系研磨材、デリケートな非鉄金属向けの非鉄系研磨材、そして特殊な用途に対応する植物系・その他の研磨材です。自社の製品素材に合わせて、正確に選定することが不可欠です。
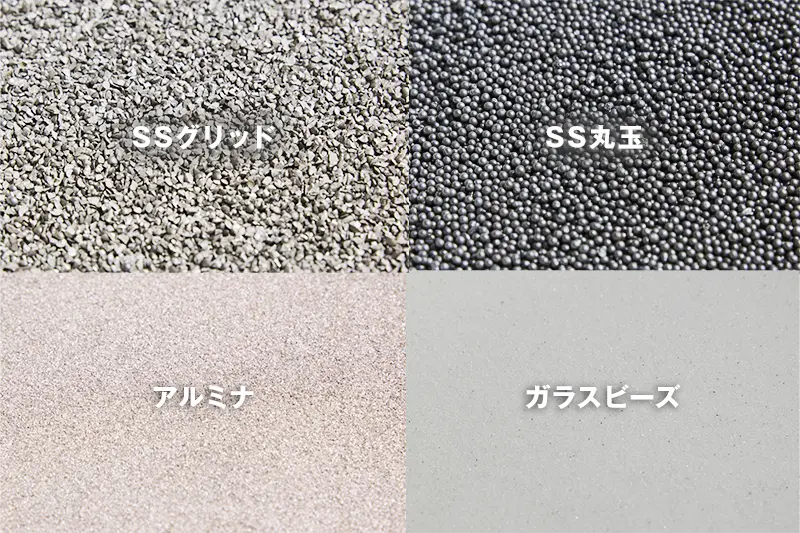
鉄系研磨材:一般鋼材の下地処理に最適
一般鋼材(SS)の表面処理には、スチールショットやスチールグリッドといった鉄系の研磨材が用いられます。これらは硬度と比重が高く、鋼材の黒皮(ミルスケール)や赤錆といった頑固な汚れを効率よく除去できます。投射圧力を調整することで、強力な研削力を発揮し、短時間で大きな面積を処理できるのが特徴です。造船業や橋梁製造、建設用鋼材の下地処理では、この鉄系研磨材がスタンダードとなっています。
非鉄系研磨材:ステンレスとアルミに必須
対照的に、ステンレス(SUS)やアルミといった非鉄金属には、アルミナやガラスビーズなどの非鉄系研磨材を使用します。ここが極めて重要なポイントです。もし誤って鉄系の研磨材をステンレスやアルミに吹き付けてしまうと、何が起きるでしょうか。
鉄粉が被加工物の表面に付着し、時間の経過とともに酸化して「もらいサビ」が発生します。ステンレスの最大の売りである耐食性が台無しになってしまいます。さらに、その後に塗装を施したとしても、下地となる素材が既にサビているため、塗膜の密着性が低下し、やがて塗装が剥離してしまう事態に陥るのです。つまり、メディアの選定を誤るということは、後工程での品質不良へと直結し、最終的に納入先での問題発生につながる深刻なリスクを孕んでいます。
アルミナは、アルミニウムの酸化物で、ステンレスやアルミに対して安全に使用できる研磨材です。ガラスビーズは、さらに柔らかな仕上がりが必要な場合に選択され、表面に傷をつけにくく、精密部品のクリーニングに適しています。
特殊用途向け:植物系研磨材の活用
特殊な用途では、くるみ殻などの植物系研磨材も活躍します。これはエンジン部品に付着したカーボン堆積物の除去に特に有効で、金属部品へのダメージを最小限に抑えながら汚れを落とせます。
専門業者による確実な研磨材選定
株式会社アイエムショットでは、SS、SUS、アルミなど、幅広い素材に対応しています。防錆管理士が各製品の素材を確認し、それぞれに最適な研磨材を選定して施工を進めます。これにより、メディア選定ミスによる「もらいサビ」や「塗装剥離」といった致命的なトラブルを事前に防ぎ、確実で安定した加工品質を実現しているのです。
自社で機械を導入し、複数の素材を扱う場合は、素材ごとに異なる研磨材を用意し、取り違えないよう管理体制を整備する必要があります。手間と管理負荷が想像以上に大きいため、こうした専門的なリスク管理を専門業者に委ねるのも、一つの現実的な選択肢となり得るのです。
自社に最適なブラスト機械を選ぶための4つの基準
ブラスト機械の導入を検討する際、多くの企業が直面するのが「自社で機械を導入すべきか、それとも外注すべきか」という判断の難しさです。この決断を左右する基準は複数ありますが、特に重要な4つの視点から、意思決定をサポートする情報をお伝えします。
ワークの材質・形状・サイズ
基準1は、ワークの材質・形状・サイズです。対象となる製品がどのような特性を持つかで、必要な機械のタイプと規模が決まります。一般鋼材(SS)の平板であれば、ショットブラストで効率的に処理できます。一方、ステンレスやアルミといった複数の素材を扱い、かつ形状が複雑である場合は、エアーブラストの柔軟性が求められます。さらに、製品のサイズが小型から大型まで多岐にわたる場合は、複数の機械を用意する必要が生じ、初期投資が大きく膨れ上がります。
設置環境と機械のタイプ
基準2は、設置環境と機械のタイプです。研磨材を循環させて再利用するキャビネット型は、コンパクトなフットプリントで済む代わり、初期投資が必要です。対照的に、ハンディ型(直圧式)は現場への持ち運びが可能で柔軟性に優れていますが、研磨材の回収管理が煩雑になります。自社の工場スペースや、作業場所がどこに分散しているかによって、最適な機械のタイプが異なってくるのです。
コンプレッサーのスペック適合
基準3は、エアーブラスト機を導入する場合に特に重要なのが、コンプレッサーのスペック適合です。エアーブラスト機が必要とする空気消費量(L/min)と最高使用圧力(MPa)に対応したコンプレッサーを用意しなければ、機械の性能が十分に発揮されません。例えば、既存の小型コンプレッサーしか保有していないのに、大型のエアーブラスト機を導入してしまうと、投射圧力が不足して、期待通りの加工品質が得られない事態に陥ります。コンプレッサーの出力(kW数)と空気消費量の適合性チェックは、導入前に必ず行わなければならない重要なステップです。
自動化・インライン化への対応可否
基準4は、自動化・インライン化への対応可否です。現在、多くの製造業が人手不足に直面しており、省人化と自動化への投資に関心を集めています。ブラスト加工も例外ではなく、ロボット連携やラインへの組み込み(インライン化)が可能な設備設計かどうかが、中長期的な競争力を左右します。自社の製造戦略が今後、自動化を指向しているのであれば、その時点での導入機械もそうした将来性を視野に入れて選定する必要があります。
では、これら4つの基準を総合的に考えたとき、「自社で機械を導入すべき企業」と「外注を検討すべき企業」はどのように分かれるのでしょうか。
維持メンテナンスとランニングコスト
最も大きな壁となるのが、維持メンテナンスとランニングコストです。ブラスト設備は、研磨材による激しい衝突で機械自体が摩耗する特殊な加工装置です。ノズル、インペラー、投射室内のライナーなど、消耗部品の交換頻度が非常に高く、メンテナンス費用が予想以上にかさみます。さらに、初期投資に対して十分な稼働率を維持できなければ、採算が合わなくなるというシビアな現実があります。
特に、大型製品や重量物の処理が必要な場合を考えてみてください。全長12メートル、重量10トンクラスの超大型製品に対応する設備は、導入コストが極めて高くなります。こうした大型製品が毎日のようにフル稼働するわけではなく、受注状況に応じて処理量が変動する場合、設備投資の回収期間は想像以上に長くなってしまうのです。
外注による対応
そのような場合こそ、専門業者への外注が現実的な選択肢になります。株式会社アイエムショットでは、大型トラック積載サイズ(全長15m、重量10t以下)の超大型製品にも対応できるブラスト機械を完備しており、防錆管理士による確実な品質管理のもとで施工を実施しています。さらに、ブラスト加工から一般塗装、重防食塗装までを自社工場内で一貫対応できるため、部材の移動ロスをなくし、納期短縮と品質向上を同時に実現しています。
自社導入のコストと管理負荷と、外注による柔軟性と品質保証を天秤にかけ、自社の経営戦略に最も適した判断を下すことが重要です。
ブラスト設備の寿命を延ばすメンテナンスと安全対策
ブラスト設備を長く、安全に運用するためには、体系的で継続的なメンテナンスが不可欠です。設備自体が研磨材によって摩耗していくという本質的な特性を理解し、それに対応した管理体制を整備することが、トラブル防止と長寿命化の鍵となります。
五感を使った日常チェック
プロの現場で実践されているメンテナンスの第一段階は、五感を使った日常チェックです。特に重要なのが、設備の稼働音と臭いの変化を察知することです。正常に稼働している機械には、一定のリズムと音色があります。その音が変わった、あるいは通常と異なる臭いがするということは、内部のどこかが摩耗・破損した可能性の重要なシグナルです。例えば、インペラーのベルトが摩耗していたりすると、音が高くなったり、ゴム焦げ臭が発生したりします。こうした早期発見によって、大掛かりな故障に至る前に対処することができるのです。
定期点検と部品ストック戦略
定期点検は、日常チェックを補完する重要なプロセスです。具体的には、投射圧力の安定性、研磨材の循環状況、集塵機のフィルター状態などを数字で把握します。これにより、機械の性能が標準値からどの程度ズレているかを客観的に診断できます。
部品ストック戦略も、設備の稼働を止めないための重要な施策です。Vベルト、プーリー、インペラ、リミットスイッチなど、交換頻度の高い消耗部品を予備として保管しておくことで、万が一の破損時にも迅速に交換でき、ダウンタイムを最小限に抑えることができます。
一方で、インペラや回収装置を動かす大型モーターなどは非常に高価であり、すべてを予備として保有するのは現実的ではありません。しかし、現在の社会情勢やメーカーの供給体制によっては、手配してから納入まで半年以上かかる部品もあります。
そのため、BCPの観点から「どの部品まで予備として持つのか」「どこまで在庫に投資するのか」を考える必要があります。故障頻度、部品価格、納期、設備停止時の影響を踏まえ、本当に必要な予備部品を見極める力も、設備を安定稼働させるうえで重要なノウハウの一つです。
メンテナンス活動の3つの目的
これらのメンテナンス活動の目的は、3つの点に集約されます。第一に、ライナーの穴あきやベルトの摩耗といった小さな異常から、機械本体の致命的な損傷へと進行するのを防ぐことです。第二に、投射圧力や研磨材の循環量を一定に保ち、常に安定した加工品質(清浄度やアンカー効果)を維持することです。第三に、作業環境の安全性を確保することです。
集塵機の役割と安全性
集塵機は、見た目には地味な装置ですが、安全運用の観点から極めて重要な役割を担っています。エアブラストの場合ブラスター(作業員)が目視にて加工を行うため視界確保という作業環境の向上だけではなく、粉塵爆発といった産業災害の防止にも貢献しています。集塵機のフィルターが目詰まりしていると、十分な集塵ができず、粉塵が工場内に充満する危険性が高まります。定期的なフィルター清掃と交換は、単なるメンテナンスではなく、労働安全衛生上の必須項目なのです。
自社運用と外注のメリット比較
自社で機械を導入・運用する場合、これらすべてのメンテナンスタスクを自社スタッフが担うことになります。日常チェック、定期点検、部品の在庫管理、集塵機のフィルター交換、そして何か問題が発生した際の即時対応。こうした業務負荷は、想像以上に大きいものです。
一方、株式会社アイエムショットのような専門業者に外注した場合、こうしたメンテナンスのすべてが包含された形でのサービス提供となります。防錆管理士による定期的な設備診断、迅速な部品交換、常に最適なコンディションの維持が保証されます。自社の経営リソースを本業に集中させつつ、ブラスト加工の品質と安全性を確保したいというニーズに対しては、専門業者への外注が実質的なメリットをもたらすのです。