- 塗装
黒皮とは?鉄の黒い表面が塗装の大敵になる理由

「黒皮」って何だろう?
鉄鋼材料の表面が黒っぽく見えるのを不思議に思ったことはありませんか?
あの黒い表面が「黒皮(くろかわ)」です。鉄鋼材を扱う現場では当たり前のように存在していますが、塗装との関係において非常に重要な意味を持ちます。
今回は、黒皮とは何か・なぜ問題になるのか・どうやって除去するのかを基礎から解説します。
黒皮とは
黒皮とは、鉄の製造工程で鋼材表面に形成される酸化被膜(スケール)のことです。
鉄鋼材料は製造時に高温で加熱・圧延されます。この工程で鋼材の表面が大気中の酸素と反応し、酸化鉄(Fe₃O₄など)の薄い膜が形成されます。これが黒皮です。
黒皮の特徴は以下の通りです。
- 非常にもろく、無数の微細な穴があいた薄い膜
- 鋼材本体とは異なる化学組成を持つ
- 見た目は黒〜青黒色で金属光沢がない
- 厚さはおよそ数十〜数百μm程度
一見すると鋼材表面を覆っているように見えますが、実際には非常に脆く、塗装の下地としては適していません。
黒皮はなぜ塗装の大敵なのか
黒皮が残ったまま塗装を行うと、以下のような深刻なトラブルが発生します。
塗膜の密着不良
黒皮は鋼材本体との密着力が弱く、もろい性質を持っています。
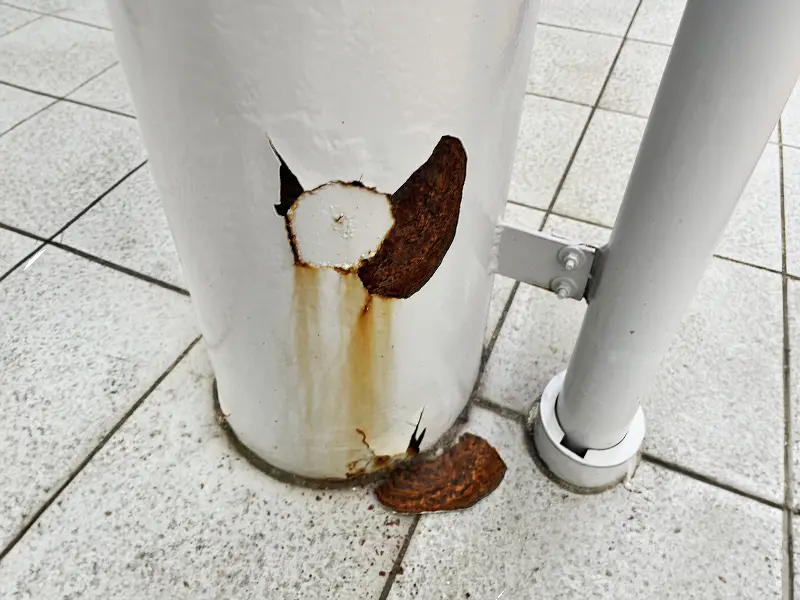
黒皮の上に塗装を行うと、塗膜は黒皮には密着できても、黒皮自体が鋼材から剥がれてしまいます。結果として、塗膜ごと剥離するトラブルが起きます。

黒皮の下から錆が進行
黒皮には無数の微細な穴があいており、水分・酸素・塩分がその穴を通って鋼材表面に到達します。
表面は塗装されているように見えても、黒皮の下では腐食が静かに進行しています。数年後に塗膜の浮き・膨れ・剥がれとなって表面化します。
塗料の性能が発揮されない
塗料メーカーが公表する耐久年数・防錆性能は、適切に素地調整された鋼材に塗装した場合の数値です。
黒皮が残った状態では、どれだけ高性能な塗料を使用しても本来の性能は発揮されません。
黒皮とミルスケールの違い
「黒皮」と「ミルスケール」はほぼ同じものを指します。
ミルスケール(Mill Scale)は英語表記で、製鉄所(Mill)で生じるスケール(Scale=鱗状の薄片)という意味です。日本語では黒皮と呼ばれることが多く、現場や仕様書ではどちらの表記も使われます。
黒皮の除去方法
黒皮を除去する方法は主に以下の2つです。
ブラスト加工(最も効果的)
ブラスト加工は、黒皮除去において最も確実で効果的な方法です。
スチールショット・スチールグリットなどの投射材を高速で鋼材表面に衝突させることで、黒皮を完全に除去し、同時に塗料が密着するためのアンカーパターン(表面粗さ)を形成します。
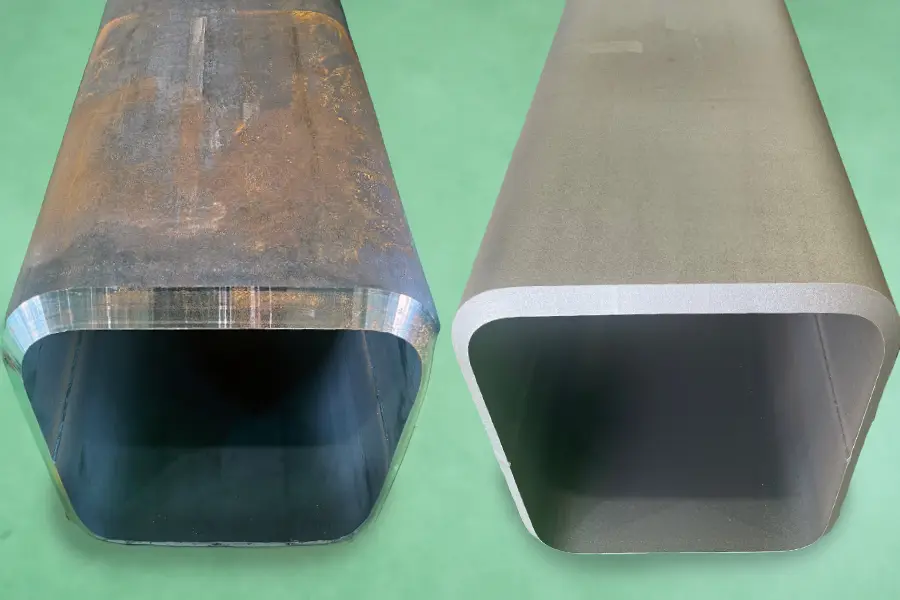
ISO 8501-1の除錆度基準では、Sa2.5以上(除錆率95%以上)が重防食塗装の標準仕様とされており、ブラスト加工でのみ確実に達成できるグレードです。
ディスクサンダー・ワイヤーブラシ(手工具)
電動工具を使った手動の除去方法です。局所的な補修や小面積の処理には有効ですが、黒皮を完全に除去することは難しく、除錆度はSt2〜St3程度にとどまります。ブラスト加工と比べると塗装の耐久性は劣ります。
重防食仕様や長期耐久を求める用途には、ブラスト加工による黒皮除去が必須です。
アイエムショットの黒皮除去・ブラスト加工
アイエムショットでは、ブラスト加工による確実な黒皮除去を行っています。
ISO 8501-1の見本帳との目視比較で除錆度を確認し、Sa2.5以上を標準として管理。さらに表面粗度計でRz値を測定し、塗料仕様に合ったアンカーパターンが形成されているかを確認した上で塗装工程に進みます。
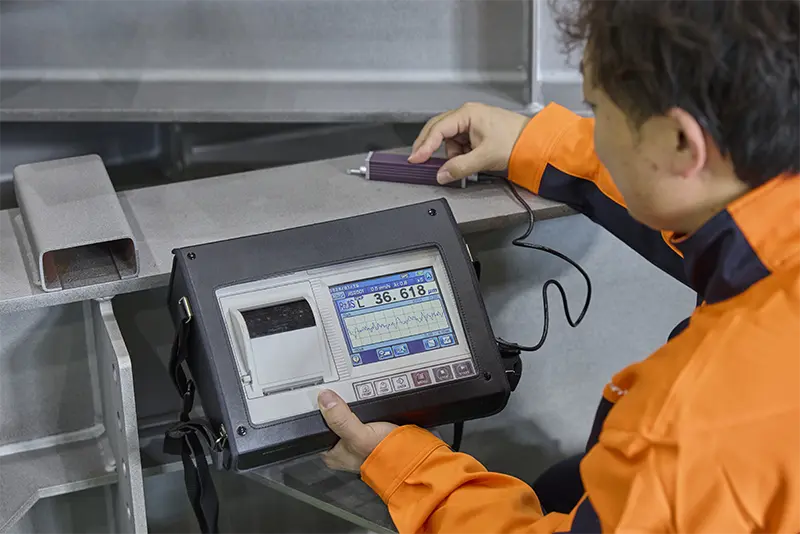
施工後は除錆度・表面粗度・投射条件を記録した施工記録を作成し、品質の根拠をお客様に明確にお伝えしています。防錆管理士が2名在籍し、適切な黒皮除去から塗装まで一貫対応しています。
まとめ
黒皮とは、鉄の製造工程で形成される酸化被膜で、非常にもろく塗装下地として適していません。黒皮が残ったまま塗装を行うと、塗膜の密着不良・黒皮下からの腐食進行・早期剥離といったトラブルが発生します。確実な黒皮除去にはブラスト加工が最も効果的であり、塗装品質を最大限に引き出すための第一歩です。
黒皮除去・ブラスト加工の発注をご検討の方、ぜひ一度アイエムショットへご相談ください。防錆管理士が、素地調整から塗装まで一貫してご対応いたします。