- 基本
黒皮の除去方法とは?ブラスト加工が最も効果的な理由を解説
黒皮は「除去方法」によって仕上がりが大きく変わる
鉄鋼材料の表面に形成される黒皮(ミルスケール)は、塗装前に確実に除去する必要があります。しかし除去方法にはいくつかの選択肢があり、方法によって除錆度・表面状態・塗装後の耐久性が大きく変わります。
今回は黒皮の主な除去方法を比較しながら、なぜブラスト加工が最も効果的なのかを解説します。
黒皮の除去方法
方法1:ブラスト加工
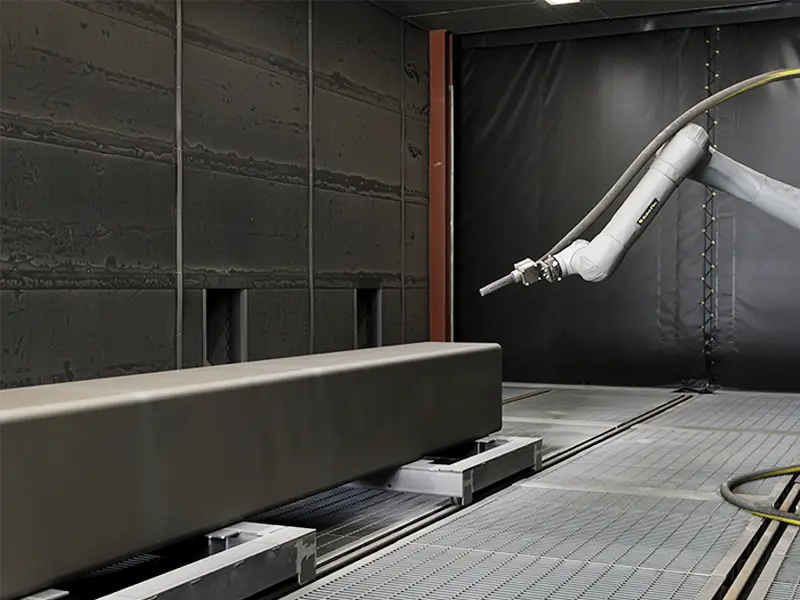
スチールショット・スチールグリットなどの投射材を高速で鋼材表面に衝突させることで、黒皮を除去する方法です。
特徴
- ISO 8501-1のSa2.5以上(除錆率95%以上)を確実に達成できる
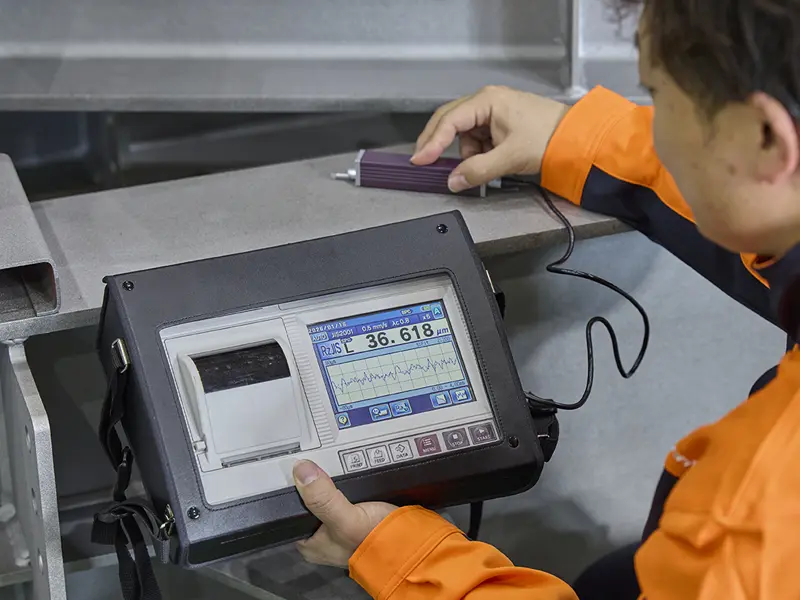
- 黒皮除去と同時にアンカーパターン(表面粗さ計で測定Rz値で管理)を形成できる
- 大型製品・複雑な形状にも対応可能
- 処理後の品質を数値で管理・記録できる

ブラスト加工は黒皮除去において最も確実で効果的な方法であり、重防食塗装仕様では事実上の標準工法です。
方法2:ディスクサンダー・ワイヤーブラシ(手工具)
電動ディスクグラインダーやワイヤーブラシで機械的に黒皮を除去する方法です。
特徴
- 局所的な補修・小面積の処理に適している
- 設備投資が少なく手軽に行える
- 除錆度はSt2〜St3程度にとどまる
- アンカーパターンの形成が不均一になりやすい
- 大面積・複雑形状への対応が難しい
手工具による除去では黒皮を完全に除去することが難しく、重防食仕様や長期耐久を求める用途には適しません。
方法3:酸洗い(化学的除去)
塩酸・硫酸などの酸性溶液に鋼材を浸漬させ、化学反応で黒皮を溶解・除去する方法です。
特徴
- 複雑な形状にも均一に処理できる
- 黒皮を化学的に溶解するため除去能力は高い
- アンカーパターンが形成されないため塗装密着性はブラストより劣る
- 廃液処理が必要で環境負荷への対応が必要
- 水素脆化のリスクがある
酸洗いは除去能力は高いものの、アンカーパターンが形成されないため、塗装前処理としてはブラスト加工より密着性が劣ります。
除去方法の比較まとめ
| ブラスト加工 | 手工具 | 酸洗い | |
|---|---|---|---|
| 除錆度 | ◎ Sa2.5以上 (95%以上) | ○ St2〜St3 (65%程度) | ○ 高い (数値管理が難しい) |
| アンカーパターン形成 | ◎ 均一に形成できる | 不均一になりやすい | × ほぼ形成されない |
| 大面積・複雑形状への対応 | ◎ 対応可能 | × 難しい | ◎ 対応可能 |
| 品質の数値管理 | ◎ ISO規格で管理可能 | 管理が難しい | × 管理が難しい |
| 重防食仕様への適合 | ◎ 適合 | × 不適 | △ 条件付き |
なぜブラスト加工が最も効果的なのか
ブラスト加工が黒皮除去において最も効果的な理由は、除去と下地形成を同時に行えることです。
黒皮を除去するだけでなく、塗料が密着するためのアンカーパターン(表面粗さ)を同時に形成できます。この2つを一工程で実現できるのはブラスト加工だけです。
さらにISO 8501-1に基づく除錆度の数値管理・記録が可能なため、品質の根拠をお客様に明確にお伝えできます。
アイエムショットの黒皮除去対応
アイエムショットでは、ショットブラスト・エアブラストの両設備を保有しており、製品の形状・サイズ・用途に合わせた最適な方法で黒皮除去を行っています。
ISO 8501-1の見本帳との目視比較で除錆度を確認し、表面粗度計でRz値を測定した上で塗装工程に進みます。施工後は除錆度・表面粗度・投射条件を記録した施工記録を作成しています。
防錆管理士が2名在籍し、黒皮除去から塗装まで一貫対応できる北陸でも希少な体制を整えています。
まとめ
黒皮の除去方法には、ブラスト加工・手工具・酸洗いがありますが、塗装前処理として最も効果的なのはブラスト加工です。確実な黒皮除去とアンカーパターン形成を同時に実現できるブラスト加工は、塗装の耐久性・防錆性能を最大限に引き出すための標準工法です。
黒皮除去・ブラスト加工の発注をご検討の方、ぜひ一度アイエムショットへご相談ください。防錆管理士が、素地調整から塗装まで一貫してご対応いたします。