- 基本
ブラスト処理とは?種類や効果、メリット・デメリットから最適な工法の選定方法まで徹底解説
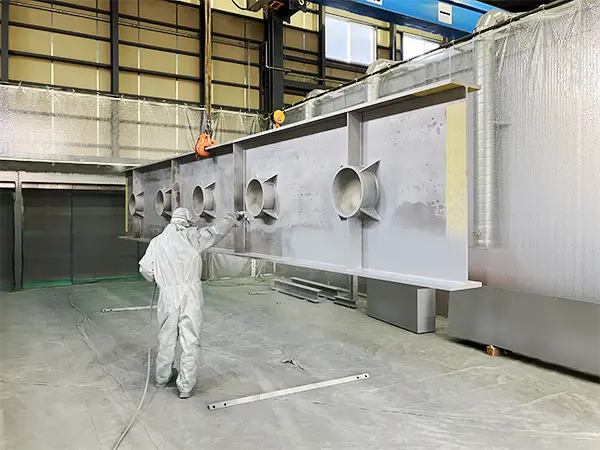
金属部品の塗装がすぐに剥がれてしまう、橋梁やプラント設備のサビが何度も再発する、こうした悩みは多くの製造現場で共通の課題です。実は、これらの問題の根本原因は、塗装前の下地処理にあることをご存知でしょうか。いくら高品質な塗料を使用していても、金属表面が適切に処理されていなければ、塗膜の密着性は低下し、早期の剥離や腐食につながります。そこで重要な役割を果たすのが「ブラスト処理」です。
ブラスト処理とは、粒状の研磨材を高速で噴射して金属表面を物理的に加工する表面処理技術であり、黒皮・ミルスケール・旧塗膜などの不要物を除去しながら、塗料が密着しやすい凹凸面を形成することで、塗膜寿命を劇的に延長させることができます。1870年にアメリカで発明されたこの技術は、現在、橋梁、風力発電装置、化学プラント、データセンターなど、あらゆる産業で重防食を必要とする製品の前処理として活用されています。
ブラスト処理の最大の強みは、処理対象製品のサイズや形状に制限がない点です。化学的な表面処理であれば処理槽の大きさに左右されてしまいますが、ブラスト処理は超大型構造物にも対応可能です。さらに、エアブラスト、ショットブラスト、ウェットブラスト、バキュームブラスト、ドライアイスブラストといった複数の工法と、スチールショット、アルミナ、ガラスビーズなど様々な研磨材が存在するため、目的や材質に応じて最適な方法を選択することができます。本記事では、ブラスト処理の種類、メリット・デメリット、最適な工法の選定方法から最新トレンドまで、製造現場で必要とされる実践的な知識を徹底解説します。
ブラスト処理の基礎知識|定義・仕組み・歴史的背景
ブラスト処理の定義と特徴
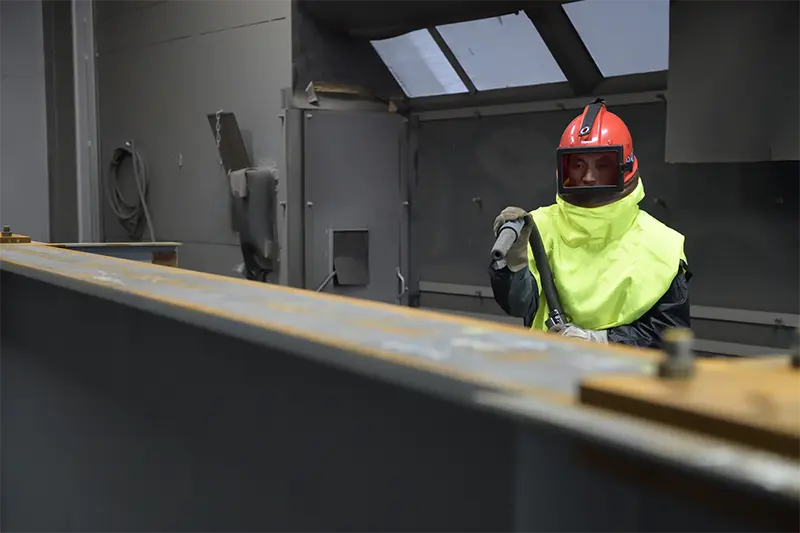
ブラスト処理とは、粒状の研磨材を高速で噴射し、対象物の表面に衝突させることで物理的に加工する表面処理技術です。砂やスチール粒、セラミックスなどの研磨材が衝突する際のエネルギーを利用して、サビや旧塗膜の除去、表面の粗面化、あるいは金属の疲労強度向上などを実現します。化学薬品を使用しない加工方法であるため、産業廃棄物が少なく、作業環境への負荷も比較的低いことが特徴です。
ブラスト処理の歴史と応用範囲
1870年、アメリカの技術者ベンジャミン・チュー・ティルマンがこの技術を特許取得したことが、ブラスト処理の起源とされています。当初は船舶のサビ取りや金属部品の洗浄から始まった技術でしたが、その後、製造業全般へと応用が広がり、今日では橋梁、プラント、風力発電装置、物流倉庫、データセンター、半導体製造工場など、あらゆる産業で重要な前処理として活用されています。
サイズや形状に制限がない処理能力
ブラスト処理の最大の強みは、処理対象となる製品のサイズや形状に制限がないという点です。化学的な表面処理であれば、処理槽の大きさによって対応できる部品の寸法が限定されてしまいます。一方、ブラスト処理は装置を製品に向けるだけで施工できるため、全長15メートルの超大型構造物にも対応可能です。複雑な形状の製品であっても、投射角度や圧力を調整することで、細部まで均一に加工することができます。
塗料の性能を引き出すための前処理
もう一つの重要な役割が「塗料の性能を100%引き出すための前処理」という点です。いくら高品質な塗料を使用していても、下地となる金属表面が適切に処理されていなければ、塗膜の密着性は低下し、早期の剥離やサビの再発につながります。ブラスト処理によって黒皮やミルスケール(熱処理によって生じた酸化膜)を物理的に除去し、同時に表面を適切に粗すことで、塗料が金属表面に深く食い込むための「アンカー効果」を生み出します。これにより、橋梁や化学プラントなど、過酷な屋外環境にさらされる製品であっても、長期間の防食性能を確保することが可能になるのです。
方法の選択と国際規格の重要性
ブラスト処理には複数の方法が存在し、エアブラストやショットブラストといった工法、あるいは使用する研磨材の種類によって、加工の結果や適用可能な用途が変わってきます。目的や材質に合わせて適切な方法を選択することが、最終的な製品品質を左右する重要な要素になります。本来、塗装下地として求められる表面粗さや清浄度は、国際規格(ISO 8501-1など)で定められており、これらの基準をクリアすることで、初めて塗膜寿命の最大化が実現できるのです。
ブラスト処理の根本的重要性
ブラスト処理は、単なる「汚れを落とす」という機械的な加工ではなく、その後に続く塗装の品質と製品寿命を根本から左右する、極めて重要な技術なのです。
ブラスト処理がもたらす3つの主要な効果と具体的な用途
ブラスト処理がもたらす効果は、大きく分けて3つの主要な役割に分類されます。それぞれの効果を理解することで、自社の製造課題にブラスト処理がどのように応用できるかが見えてきます。
除去(クリーニング・バリ取り)
最初の効果は「除去」です。ブラスト処理による研磨粒子の衝突により、金属表面に付着した酸化膜(黒皮・ミルスケール)、旧塗膜、錆、熱処理スケール、溶接時の熱変色といった不要な物質を物理的に除去します。これは機械加工後に発生する微細なバリ取りにも極めて有効です。
特に注目すべきは、黒皮やミルスケールの除去です。熱間圧延後の鋼材や鍛造品に強固に付着した酸化膜は、手工具での除去が困難な場合が多くあります。ブラスト処理は複雑な形状であっても、粒子が直接衝突する部分に対して無数の微小な打撃を加えるため、内部の凹部や複雑な幾何学的形状にも対応可能です。結果として、その後に行う塗装やめっき、接着加工の前処理として、極めて高い精度で表面を準備することができます。
粗面化とアンカー効果(美観向上・密着性向上)
次の効果が「粗面化」、すなわち表面に意図的に凹凸を形成することです。ブラスト処理によって生成される無数の凹凸は、ランダムで方向性を持たない微細なパターンを形成します。この表面粗さが塗料やめっき、接着剤を物理的に「引っかかる」ようにする現象を「アンカー効果」と呼びます。
アンカー効果により、塗膜の密着性が飛躍的に向上します。橋梁や化学プラント、風力発電装置といった屋外環境で長期間暴露される製品では、この効果が塗膜の耐久性を大きく左右します。さらに、表面の粗さをコントロールすることで、梨地仕上げのような美的な仕上がりも同時に実現できます。光を乱反射させることで、金属特有の光沢を抑え、高級感のある落ち着いた外観を作り出すことも可能です。
表面改質と疲労強度向上(ピーニング効果)
第三の効果は「表面改質」です。特にショットブラストで硬い球状の研磨粒子を投射する場合、金属表面を繰り返し叩くことになります。この加工硬化により、表面に圧縮残留応力が付与されます。この現象は「ショットピーニング」と呼ばれ、金属疲労を抑制し、製品の耐久性を大幅に向上させることができます。
例えば、自動車部品や工具、金型といった繰り返し応力を受ける部品では、ピーニングにより疲労強度が5倍以上向上する事例も報告されています。また、表面に微細なディンプル(窪み)が形成されることで、潤滑性も向上し、摺動部品の摩耗を低減することも可能です。さらに、この手法は材質を選ばず、鋼、ステンレス、アルミ、セラミック、ガラスなど、様々な素材に対応できる柔軟性も持っています。
これら3つの効果は、発注先を選定する際の重要な判断基準になります。目的に応じて適切なブラスト方式とメディアを選択することが、最終的な製品品質と長寿命化を実現する鍵となるのです。
ブラスト処理の代表的な工法とそれぞれの特徴
ブラスト処理には複数の工法が存在し、投射方式や使用するメディアの違いによって、処理の効果や適用範囲が大きく変わります。自社の製品特性や加工目的に合わせて、最適な工法を選択することが重要です。以下に、代表的な5つの工法とそれぞれの特徴を紹介します。
エアブラスト(サンドブラスト)
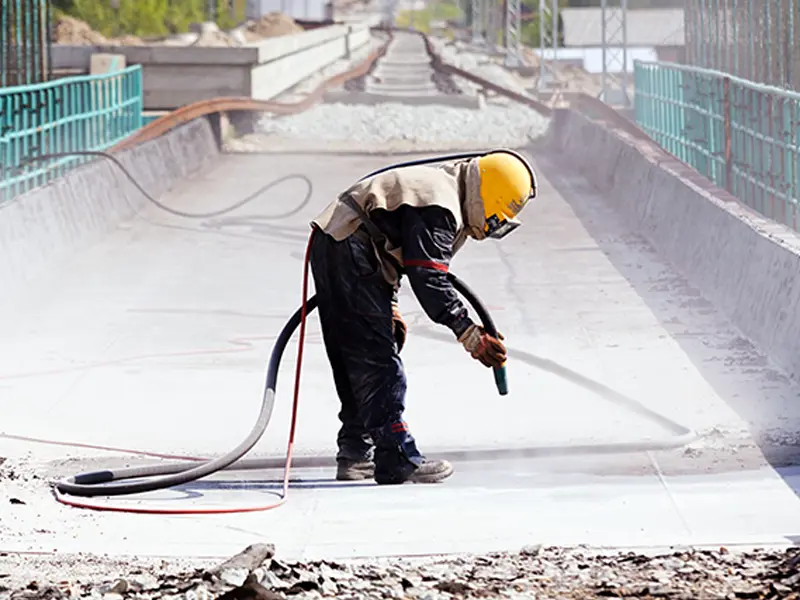
エアブラストは、圧縮空気を利用してノズルから研磨材を高速噴射する方式です。コンプレッサーの圧力を調整することで、加工の強度を細かく変更できるため、極めて汎用性に優れています。手動式から自動化まで対応可能であり、複雑な形状や細部の加工にも柔軟に対応できることが大きな利点です。砂やアルミナなど多様なメディアを使用でき、材質に応じた最適な組み合わせが可能です。一方、粉塵が発生しやすいため、作業環境での集塵対策が必要になります。

ショットブラスト(遠心投射式)
ショットブラストは、高速回転する羽根(インペラ)によって研磨粒子を遠心力で投射する方式です。エアブラストと異なり、圧縮空気に依存しないため、広範囲を高速で均一に処理できます。大型構造物や大量生産に適しており、処理効率が極めて高いことが特徴です。特に橋梁や風力発電装置、化学プラントといった超大型製品のブラスト加工では、ショットブラストが主流になっています。デメリットとしては、装置が大型化しやすく、初期投資コストが高くなる点が挙げられます。また、投射力が強いため、薄板部材への適用には圧力調整が必要です。

ウェットブラスト(湿式ブラスト)
ウェットブラストは、水と研磨材を混合して噴射する方式です。粉塵の発生を大幅に抑制できるため、作業環境を比較的クリーンに保つことができ、同時に洗浄と加工を行うことができます。精密部品や複雑な微細加工に適しており、表面品質を高精度に管理できることが大きな利点です。
また、乾式と比較して粉じんの飛散が少ないため、周辺環境への影響を抑えられるメリットもあります。一方で、水と研磨材を混合して使用するため、加工後には使用済みの研磨材やスラッジ(沈殿物)を適切に回収する必要があります。回収した廃棄物については、その性状に応じて産業廃棄物として適法に処理しなければなりません。
さらに、処理後には乾燥工程が必要となり、鉄鋼製品などでは水分による錆の発生にも注意が必要です。そのため、加工品質だけでなく、排水処理や廃棄物処理を含めた設備・工程管理が重要となります。
バキュームブラスト(吸引式ブラスト)
バキュームブラストは、研磨材の投射と同時に、使用済みの研磨材や加工粉を吸引・回収する方式です。研磨材の飛散や粉塵の発生を大幅に抑制できるため、既存設備の現地補修や周辺環境への配慮が必要な場所での施工に適しています。
他のブラスト工法と比較して、研磨材の飛散や粉塵の拡散を抑えられることが大きなメリットです。また、研磨材の回収作業を同時に行えるため、施工後の清掃作業を軽減できるという特徴もあります。
一方で、研磨材の投射と回収を同時に行う構造上、加工できる範囲が限定され、一般的なオープンブラストと比較して加工能力や作業効率が低くなる傾向があります。特に広い面積を処理する場合には、加工スピードが大幅に低下し、施工時間の長期化やコストの増加につながることがデメリットです。
そのため、粉塵対策や周辺環境への配慮が特に求められる施工には有効ですが、広範囲の施工や高い加工能力が必要な現場では、一般的なオープンブラストとの使い分けが重要となります。
ドライアイスブラスト
ドライアイスブラストは、ドライアイス粒子を投射する特殊な方式です。加工後にドライアイスが昇華して消失するため、残留物がなく、金型や精密部品の洗浄に最適です。対象物を傷つけにくく、環境に優しい方法として注目されています。特にプラスチック樹脂製品や電子機器の洗浄、金型内部の汚れ除去など、従来の方法では困難だった用途で活躍します。デメリットとしては、ドライアイスの調達コストが高く、処理速度が遅いため、大量処理には向かない点が挙げられます。
工法選定の重要性
これら5つの工法は、それぞれ異なるメリットとデメリットを持っています。製品のサイズ、形状、材質、加工目的、作業環境、コスト条件など、複数の要因を総合的に判断して最適な工法を選択することが、最終的な処理品質と効率を大きく左右します。大型構造物への対応を得意とする企業では、エアブラストとショットブラストの両方を備え、案件に応じて使い分けることで、幅広いニーズに対応しています。
ブラスト処理を導入するメリットと知っておくべき注意点(デメリット)
ブラスト処理は多くの製造現場で採用されている表面処理技術ですが、導入前に、そのメリットとデメリットの両面を正確に理解することが重要です。
ブラスト処理のメリット
最初のメリットは「材質を選ばない汎用性」です。金属(鋼、ステンレス、アルミ)、セラミックス、ガラス、樹脂、木材など、あらゆる素材に対応可能です。化学的な表面処理では材質による制限が多くありますが、ブラスト処理は物理的な衝突による加工であるため、適切なメディアと圧力を選択すれば、ほぼすべての材質に適用できます。
次に「複雑な形状への対応力」が挙げられます。内部の凹部、細かい溝、複雑な幾何学的形状を持つ製品でも、粒子が直接衝突する部分であれば均一に処理できます。化学処理のような「処理槽に入れる」というプロセスが不要であり、サイズや形状による制限がほぼありません。超大型の橋梁部材や風力発電装置、化学プラント部品といった、従来の方法では処理が困難だった製品にも対応可能です。
さらに「環境負荷の低さ」も重要なメリットです。化学薬品を使用しないため、廃液処理の手間やコストが削減でき、作業者の健康リスクも低減します。また「方向性のないランダムな凹凸形成」により、バフ研磨のような筋目が生じず、均一で高品質な表面を実現できます。
知っておくべき注意点(デメリット)
一方、導入前に認識すべき課題も存在します。最も重要な注意点は「ブラスト後の戻りサビ」です。ブラスト処理によって金属表面が活性化するため、その後すぐに酸化が始まります。特に鋼材は数時間で目に見えない酸化膜が形成され、これが後の塗装品質を低下させる可能性があります。そのため、ブラスト加工後4時間以内の塗装が推奨される厳格なルールが存在するのです。この時間制限は、運搬コストの増加や工程管理の複雑化につながるため、発注先の選定では「ブラストと塗装を同一工場で一貫して行うことが可能か」の確認が不可欠です。
次に「機械摩耗と消耗品交換」が挙げられます。ブラスト装置のノズルやブレード、そして回収管といった部品は、研磨材の衝突により徐々に摩耗します。定期的な部品交換が必要であり、これが運用コストの増加要因になります。
また「粉塵対策の必要性」も重要です。特に乾式のエアブラストでは、加工時に微細な粉塵が発生し、適切な集塵装置と作業環境の整備が不可欠です。この対策にかかるコストと手間も考慮する必要があります。
さらに「薄板製品への適用の難しさ」も認識すべき点です。投射圧力が強い場合、薄板部材が変形したり、ダメージを受けたりするリスクがあります。こうした場合は圧力調整や特殊なメディアの選択が必要になり、加工難度が上がります。
総合的な判断の重要性
これらのメリット・デメリットを総合的に判断し、自社の製品特性や生産体制に最適な外注先を選定することが、最終的な品質確保とコスト最適化につながります。特に大型製品や重防食が求められる製品については、「戻りサビ対策が万全か」「塗装までの一貫体制が整備されているか」といった運用面の確認が極めて重要です。
失敗しない!ブラスト処理の工法・研磨材の選定ポイント
ブラスト処理の成否を左右する最も重要な要素が「工法選定」と「研磨材(メディア)の選択」です。同じ製品であっても、これらの選択が異なると、加工結果は大きく変わります。失敗を避け、最適な処理を実現するためのポイントを解説します。
工法選定の判断基準
工法を選ぶ際の第一の判断基準は「製品のサイズと形状」です。超大型の橋梁部材や風力発電装置など、広い面積を効率的に処理する必要がある場合は、ショットブラストが適しています。一方、複雑な内部形状や細部の加工が必要な部品では、柔軟に対応できるエアブラストが有効です。同一工場で両方の装置を備えることで、案件ごとに最適な方式を選択できる体制を整えることが理想的です。
第二の判断基準は「処理後の用途」です。塗装を前提とした下地処理であれば、アンカー効果を最大限に発揮できるメディアと圧力の組み合わせが重要になります。美観重視の梨地仕上げであれば、表面粗さを細かく調整する必要があります。精密な機械加工部品では、ウェットブラストにより微細な加工精度を確保することも選択肢になります。
第三は「作業環境と周辺への影響」です。粉塵が許容できない環境ではウェットブラストやバキュームブラスト、狭い作業スペースではバキュームブラストを選ぶなど、現場の制約条件を考慮する必要があります。
研磨材選定の極めて重要な役割
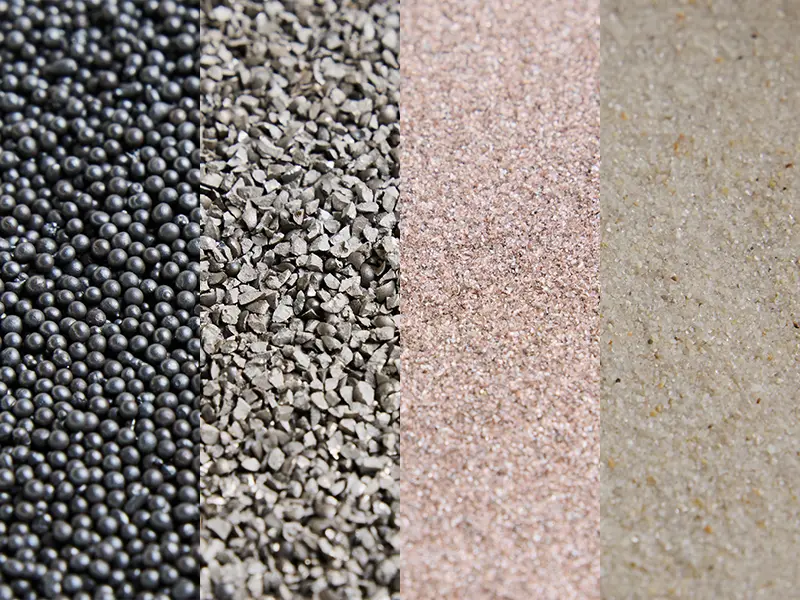
研磨材の選択は、単なる「加工効率」だけでなく、最終的な製品品質に直結します。一般的に使用されるメディアには、スチールショット(硬く耐久性が高い)、アルミナ(研削力が高い)、ガラスビーズ(表面を傷つけにくい)などがあります。
最も重要な選定ポイントが「もらいサビ防止」です。ステンレスやアルミなどの非鉄金属を処理する際、鉄系の研磨材を使用すると、微細な鉄粉が製品表面に残留します。これが後に酸化して「もらいサビ」となり、本来錆びにくい材質であっても腐食が進行します。特にステンレス製品で美観を重視する場合、この問題は致命的なクレームに発展する可能性があります。
そのため、専門的な施工業者では「鉄用」と「非鉄用」で研磨材を完全に分け、機械や工程を分離して管理しています。ステンレスやアルミ向けには、ステンレスビーズやアルミナなどの非鉄系メディアを専用に用意し、混入を厳格に防止しているのです。
目的に応じたメディア選定の工夫
黒皮やミルスケールを「削る」目的の場合は、硬く鋭角な研磨材(アルミナなど)を選択します。一方、バリを「除去する」際には、対象物本体を傷つけないよう銅やナイロンなどの柔らかいメディアを用います。表面を「改質する」ピーニング目的では、球状の研磨材を選択し、表面を削らず叩く効果を最大化します。
このように「何を目的とするのか」によって、最適なメディアは劇的に変わるのです。
品質基準の重要性
国際規格(ISO 8501-1)に基づいた清浄度管理も不可欠です。塗装やめっき前の素地調整は、単に「見た目がきれい」という主観的な判断では不十分です。表面粗さ(Rz値)や汚染度を客観的に測定し、規格要件をクリアしていることを確認する必要があります。
さらに、ブラスト後から塗装までの「経過時間管理」も極めて重要です。4時間以内の塗装という厳格なルールを守ることで、戻りサビのリスクを最小限に抑え、塗膜寿命を最大化することができます。
発注先選定の重要性
これらの複雑な要素を総合的に管理できる施工業者を選ぶことが、最終的な成功の鍵となります。単なる「安さ」ではなく、材質ごとのメディア分離管理、ISO規格に基づいた品質管理、そして塗装までの一貫体制の有無を確認することが、失敗のない選定につながるのです。
ブラスト処理の最新トレンドと次世代の産業応用
ブラスト処理技術は、1870年代の発明以来、時代とともに進化を続けています。現在、製造業界が直面する長寿命化、自動化、環境対応といった課題に対応するため、ブラスト処理はさらなる高度化を遂げています。
屋外環境での長寿命化への対応強化
橋梁、高速道路、風力発電装置、化学プラントといった過酷な屋外暴露環境にさらされる構造物では、防食性能の向上がますます重要になっています。これらの施設は数十年の長期運用を想定しており、塗膜剥離やサビの再発は多大な社会的損失につながります。
ブラスト処理による下地調整の重要性は、これまで以上に高まっており、ISO規格に基づいた厳格な品質管理が標準化されています。特に、超微粒子ピーニング技術(WPC処理など)の進展により、表面に圧縮残留応力を精密に付与し、金属疲労を抑制することで、塗膜寿命そのものを延長させる技術開発が進行中です。このアプローチにより、従来比で数倍の耐久性向上が期待されています。
スマートファクトリーと自動化への適応
次世代の製造現場では、IoTやセンサー技術を活用した品質管理がスタンダード化しています。ブラスト処理も例外ではなく、投射圧力、投射量、処理時間をリアルタイムで監視・記録し、一貫性のある品質を実現する自動化が進んでいます。
ロボットアーム型のブラスト装置や、AIを活用した最適条件の自動調整といった技術が実装され、多品種変量生産への対応が容易になりつつあります。これにより、小ロット生産でも高品質を維持できる柔軟な生産体制が可能になります。
高機能素材への応用拡大
新素材への対応も急速に進んでいます。特に注目されるのが「積層造形(3Dプリンタ)による製造品の仕上げ加工」です。3Dプリンタで造形した製品には、層状の段差や微細な粗さが残ります。これをブラスト処理で除去し、機械的強度や美観を向上させるという新しい用途が広がっています。
セラミックスやカーボンファイバー複合材といった従来の切削加工では処理が困難だった材料に対しても、ブラスト処理の適用が広がっており、これらの先進材料の価値を最大限に引き出す重要な加工工程となっています。
環境対応技術の進展
持続可能性への要求から、研磨材の再利用効率の向上と、排水・廃棄物処理の低減が急務になっています。閉鎖循環型のブラスト装置が開発され、メディアの損耗を最小化し、リサイクル効率を高める工夫が進められています。
また、ウェットブラストやドライアイスブラストなど、環境負荷の低い工法への投資も増加しており、化学薬品を使用しない「グリーン」な表面処理技術として、ブラスト処理の価値がさらに認識されるようになっています。
インフラ・データセンター・半導体産業への集中投資
今後、インフラの老朽化対策、データセンター施設の急増、半導体製造工場の国内立地促進といった社会的課題から、大型構造物や精密部品のブラスト処理需要は急速に高まると予想されます。
特に、耐火建築物や高精度が求められる施設では、ブラスト処理による下地調整が品質保証の重要なエビデンスとなり、施工実績と信頼が差別化要因になる時代が訪れています。
ブラスト処理技術は、単なる「古い加工法」ではなく、現代の製造課題を解決する「次世代型ソリューション」へと進化し続けているのです。